 收藏


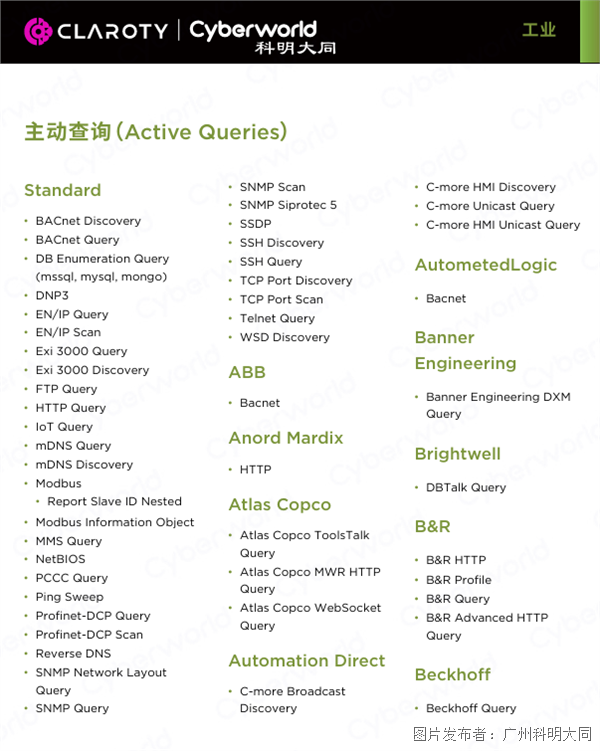
Claroty CTD 可辨识的工业协议
2026/3/30 11:57:44
Claroty CTD 支持业界最全面的工业协议,涵盖了运营技术(OT)、 物联网(IoT)、 工业物联网
(IIoT)、 楼宇管理系统(BMS)、 信息技术(IT)领域的标准和专有协议。
这得益于 Claroty 的跨学科研究团队,该团队与行业领先的工业制造商、供应商、利益相关方紧密
合作,让 Claroty 产品辨识更多的工业协议,保持工业网络安全研究实验室的领先地位,还一直为
Claroty 的客户与社群提供他们需要的协议、研究和产品。


审核编辑(王静)


 投诉建议
ClarotyCTD

提交
推荐阅读
一、方案背景水泥制造、钢铁冶炼、煤炭开采、粮食加工等工业生产过程中会产生大量粉尘,危害工人身体健康、污染环境,甚至引发粉尘爆炸。除尘风机作为治理粉尘污染的关键设备被广泛应用,用于收集和输送粉尘,保障生产环境安全与清洁。 然而在粗放的管理模式下,除尘风机长期处于恶劣的工业环境中,全天候满负荷运行,存在较高的故障风险与管理漏洞,成为影响生产安全不可忽视的重要问题之一。随着数字化、物联网等技术的高速发展,实现除尘风机的远程监控与智能预警已成为企业安全生产的重要内容,也是企业数字化转型的重要目标。 在水泥生产车间,除尘风机分布于车间各产尘点位,由PLC实现风机的自动启停工作。希望通过部署工业智能网关接入风机PLC,实时采集运行参数并上传至车间监控系统,实现多个风机状态的在线监控、自动告警与远程控制,从而提升安全生产水平与响应能力。 二、痛点解析其一,巡检依赖人工。除尘风机往往单机运行,依赖人工定时巡检,不能实时监控设备状态,出现异常故障不能及时发现并快速响应,导致生产中断与经济损失,难以满足风机集中监控与在线管理的需求。 其二,告警响应滞后。设备异常缺少自动化监测手段,故障信息传递不及时,管理人员难以第一时间获知并处置,易造成事故扩大与损失增加。 其三,控制方式落后。风机启停依赖现场人工操作,响应速度慢、操作不便,无法根据生产工况及时调整风机运行状态,难以实现优化控制与
入网时间:2026-11-18
一、分区实施:如何控制施工对生产运行的影响?与新建晶圆厂不同,既有产线 AMHS 改造通常需要在持续生产的环境下开展。OHT 轨道、控制柜、网络、设备接口及搬运设备的安装与接入,需要在有限施工窗口内完成,同时保留必要的人工物流通道和设备检修条件。因此,实施阶段的核心任务,是将总体方案拆分为可独立施工、测试和上线的工程单元,并为各阶段建立临时物流、人工接管和系统回退机制。图片1 晶圆厂现场施工与工程协同1. 按物流任务关系划分施工单元施工区域不能仅依据厂房空间位置划分,还需要综合考虑任务入口、任务出口、设备组关系、共享缓存及物流交接方式。每个施工单元应明确:• 涉及的设备及物流任务;• 施工期间需要暂停或调整的物流路径;• 临时缓存位置及容量;• 人工搬运的起点、终点和交接方式;• 软件与设备接口的接入范围;• 测试通过后可承担的生产任务;• 系统异常时恢复原有物流方式的措施。通过模块化施工,一个区域的延期或调试异常不会直接导致其他区域同步停产。2. 尽可能将预装和测试安排在场外轨道模块、控制柜、接口模块及设备组件可以提前完成场外预装。软件测试则可以借助设备模拟器、虚拟端口和测试 MES 环境,提前验证任务状态、通信流程、E84 握手及异常处理逻辑。对于既有产线,FAT(工厂验收测试)还需要重点覆盖新
入网时间:2026-11-18
很多自控、采购人员挑选雷达液位计,第一优先级核对量程、精度、防爆证书,盲区常常当成一个次要参数扫一眼就过。不少人误以为:只要型号量程够罐子高度,仪表就能稳稳管住高液位,高位联锁、溢流保护就万事大吉。现场跑得多了才明白:盲区不是简单的 “一小段测不准”,它是高位联锁的一道硬边界,边界核算失误,联锁保护形同虚设。很多新手有一个典型误区:盲区 = 误差变大。这个理解并不准确。雷达依靠调频连续波或者脉冲电磁波测距,电磁波刚离开天线的近场区域,波束还没有成型稳定,发射脉冲和回波脉冲会发生混叠。加上法兰、接管内壁带来的振铃反射,近距离液面的回波信号会被淹没,仪表无法区分真实液面信号,这是电磁波物理特性带来的固有局限,不属于仪表故障。一旦液面踏入盲区区间,故障表现往往不是读数乱跳,而是输出一个稳定不变的数值:锁死在上一次有效测量值,或者固定在满量程。这种 “不动的读数” 迷惑性极强,中控画面看不出报警、没有异常报错,操作人员很容易默认工况正常,风险就藏在这份稳定里面。这里要区分两个容易混淆的概念:盲区屏蔽和虚假回波学习。很多调试人员遇到高位不准,第一反应就是把盲区屏蔽范围拉大。盲区屏蔽,是告诉仪表 “天线下方这一段,直接放弃识别信号”;虚假回波学习,是屏蔽接管、罐内支架、加热盘管这类固定障碍物反射。盲目放大盲区屏蔽,等于人为压缩仪表有效测量上限,高位报警点直接落在屏蔽区内,就算液位持续上涨,仪表
入网时间:2026-11-18
F002 直流母线欠压故障含义:直流母线电压低于允许阈值。常见原因:进线三相电压偏低、缺相、接触器触点烧蚀、进线熔断器熔断、整流模块损坏、上电瞬间电压跌落、CUVC板供电异常。排查方法:上电测量三相输入电压、直流母线电压;检查进线空开、接触器、快熔;查看进线是否有大功率设备启停造成压降;如果输入正常,母线无电压,重点检查整流桥、预充电回路;频繁间歇欠压,检查24V控制电源以及CUVC板插头。F006 直流母线过压故障含义:母线电压超过保护阈值,减速、快速停机时高发。常见原因:减速时间太短,电机发电回馈能量无法释放;制动单元/制动电阻损坏、接线松动;电网电压本身偏高;负载惯性大。排查方法:适当延长减速斜坡时间P464;检查制动单元、制动电阻阻值与接线;确认P515参数设置,加装制动电阻时关闭母线电压调节器;空载测试,区分是负载惯性问题还是制动回路硬件故障。F011 过电流故障含义:输出电流超出额定保护阈值,6SE70高发故障之一。常见原因:电机动力线相间短路、对地漏电;电机绕组短路;编码器信号异常、丢转;负载卡死、抱闸未打开;IGBT模块击穿、驱动回路损坏;电流采样板故障。排查方法:断开U/V/W动力线,空载上电测试;空载不报,重点查电机、电缆绝缘;空载依旧报F011,基本为功率模块、驱动板、电流互感器损坏;检查编码器接线、屏蔽接地,排除反馈异常导致的失控过流。F015 堵转故障故障
入网时间:2026-11-18
一、车间里的配料现实:三笔容易被忽略的成本塑料加工的成本结构里,原料占大头;而原料成本的失控,往往不是从挤出机开始,而是从配料间里那台电子秤开始的。在一个典型的多组分配方中,主料占比常在90%以上,色母、助剂、填充料合计只占几个百分点甚至千分之几。占比越小的组分,越考验配比手段。第一笔成本是配比漂移。人工称料依赖操作者的责任心和手感,称一台、记一笔,批次之间天然存在差异。色母多加千分之一,颜色就偏深;阻燃剂少加一点,检测就卡在临界值。这类偏差不会立刻变成废品,而是沉淀成客诉、返工与批次间的性能波动。第二笔成本是换配方停机。订单从透明料切到本色料、从新料掺配切到回料掺配,清斗、称料、试模、等首件合格,半天就过去了。小批量、多品种的订单结构下,这种停机会反复发生。第三笔成本是原料与开机废料。为了"保证够用",配料时常留有余量,色母和助剂被系统性多投;开机阶段配比不稳,前几十米管材、前几百个制品只能作废。三笔成本都不大,加起来却足以吃掉一条线的利润空间。要解决它们,靠加强管理只能缓解,靠计量方式才能根治。二、方案构成:从称到混的一体化单元沃思WBB系列分批式称重配混料系统把配料、称重、混合、放料四个动作做进一台设备。整机由储料斗、称重料斗、加料装置、混料腔、控制柜与可移动触屏、报警灯六部分组成,安装位置就在注塑机或挤出机的进料口上方,配好的料直接落入机筒,不需要中间转
入网时间:2026-11-18
其他资讯

Claroty推出CPS Library
FireEye Trellix 查找威胁
Claroty平台 工业网络安全
Cohesity为VMware提供管理